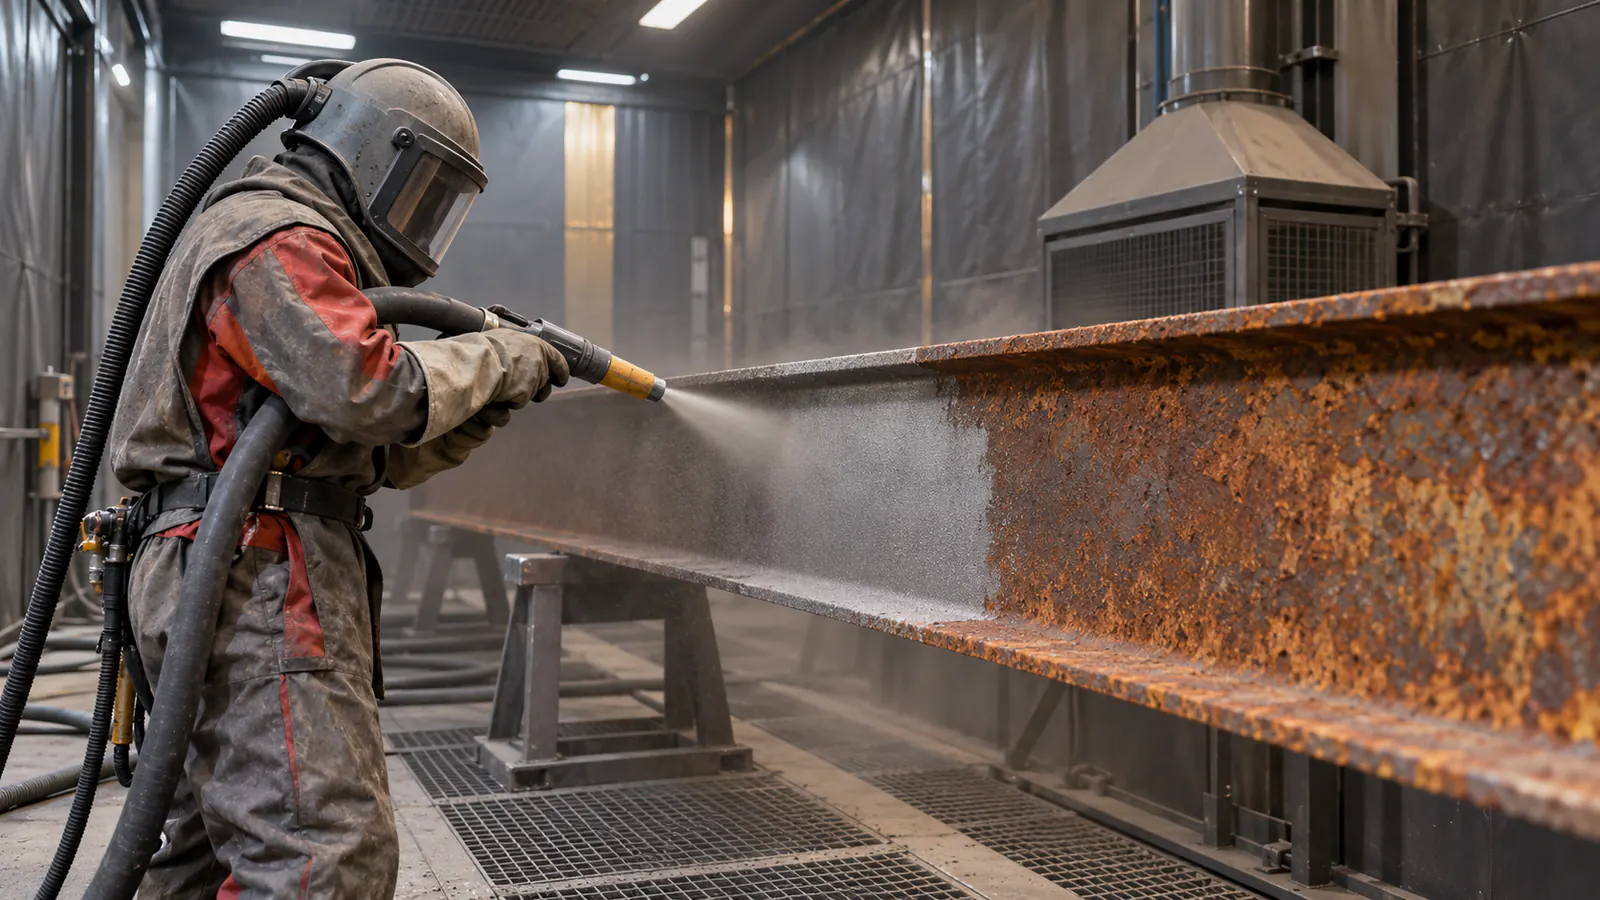
Piaskowanie to potoczna nazwa obróbki strumieniowo-ściernej, która usuwa rdzę, zgorzelinę, stare powłoki i zanieczyszczenia oraz nadaje stali profil odpowiedni dla nowego systemu. Odbiór nie kończy się na jasnym, dobrze wyglądającym metalu. Obejmuje wymagany stopień przygotowania, chropowatość, czystość, usunięcie pyłu i czas od zakończenia obróbki do zabezpieczenia.
Zakres trzeba ustalić wspólnie z projektantem zabezpieczenia lub dostawcą powłok. Inaczej przygotowuje się dekoracyjną balustradę pracującą wewnątrz, inaczej konstrukcję wystawioną na deszcz i sól, a jeszcze inaczej element przeznaczony do cynkowania. Wymaganie „wypiaskować do czystej stali” jest za mało precyzyjne do wyceny i odbioru.
Obróbka odsłania stan materiału. Po usunięciu powłoki mogą pojawić się wżery, pęknięcia, cienkie krawędzie, wadliwe spoiny lub perforacje. Trzeba z góry ustalić, kto ocenia takie odkrycia i kiedy praca zostaje wstrzymana. Kontynuowanie tylko po to, aby dotrzymać terminu, może ukryć problem pod nową warstwą.
Najpierw zdefiniuj podłoże, środowisko i system powłokowy
Identyfikuje się gatunek i grubość stali, rodzaj obecnej powłoki, stopień korozji, funkcję elementu oraz warunki użytkowania. Trzeba wiedzieć, czy konstrukcja może zostać zdemontowana i przewieziona do komory, czy obróbka odbędzie się na miejscu. W drugim wariancie dochodzą osłony, odzysk ścierniwa, ochrona sąsiednich powierzchni i ograniczenia związane z pyłem oraz hałasem.
Nowa powłoka określa wymagany profil. Zbyt gładka stal może nie zapewnić zakotwienia, a profil zbyt agresywny utrudnia pokrycie wierzchołków i zwiększa potrzebną grubość warstwy. Dobór ścierniwa, ciśnienia, dyszy, kąta oraz odległości powinien prowadzić do konkretnego wymagania, nie do maksymalnie intensywnego efektu.
Jeżeli element jest częścią szerszej inwestycji, kolejność trzeba połączyć z działem Budowa domu. Spawanie, wiercenie i dopasowanie wykonane po malowaniu niszczą zabezpieczenie. Najpierw zamyka się obróbkę mechaniczną oraz naprawy, później przygotowuje powierzchnię i nakłada system.
Konstrukcję przygotuj do obróbki także w trudno dostępnych miejscach
Przed piaskowaniem usuwa się oleje, smary i grube zabrudzenia metodą odpowiednią do ich rodzaju. Ścierniwo może rozprowadzić tłuszcz po powierzchni zamiast go usunąć. Demontuje się lub szczelnie chroni łożyska, uszczelnienia, gwinty, powierzchnie pasowane, tabliczki, przewody i elementy, które nie mogą zostać zmatowione.
Ostre krawędzie, odpryski spawalnicze, kratery i podcięcia wymagają przygotowania, ponieważ cienka warstwa powłoki na ostrzu staje się słabym punktem. Zamknięte profile oraz kieszenie muszą mieć plan czyszczenia i odpylania. Nie wolno kierować strumienia bez rozpoznania na elementy o niewielkiej grubości, sprężyny, przewody hydrauliczne albo precyzyjne powierzchnie.
W maszynie przygotowanie pod malowanie nie może kolidować z diagnostyką podzespołów. Poradnik o doborze pompy zębatej pokazuje, dlaczego oznaczenia, przyłącza i powierzchnie pasowane trzeba zachować czytelne oraz nienaruszone przed doborem zamiennika.
Metodę i ścierniwo dobiera się do wymaganego profilu
Rodzaj, twardość, kształt i granulacja ścierniwa wpływają na szybkość usuwania powłoki oraz chropowatość. Materiał ostrokrawędziowy pracuje inaczej niż kulisty. Ścierniwo zużyte zmienia charakterystykę, a zanieczyszczone może wnosić obce cząstki. W procesie zamkniętym kontroluje się jego stan i separację; w pracy terenowej ważny jest dobór medium oraz sposób zebrania odpadu.
Operator prowadzi dyszę równomiernie, zachowując parametry dobrane podczas próby. Zbyt długie zatrzymanie w jednym miejscu może przegrzać lub zdeformować cienki element. Zacienione kieszenie przy spoinach i połączeniach wymagają innego ustawienia strumienia. Efekt ocenia się na całym obwodzie, nie tylko na największej łatwo dostępnej płaszczyźnie.
Przed zleceniem można sprawdzić, jak usługodawca opisuje przygotowanie stali przez piaskowanie, a następnie w zapytaniu podać wymiary, stan, wymaganą technologię końcową, możliwość transportu i detale do zabezpieczenia. Zdjęcie całej konstrukcji oraz zbliżenia korozji są przydatniejsze niż sama masa elementu.
Odbiór powierzchni musi nastąpić przed gruntowaniem
Po obróbce stal ogląda się w dobrym świetle, porównuje z uzgodnionym wzorcem i kontroluje profil właściwą metodą. Osobno sprawdza się pył, pozostałości ścierniwa, sole oraz wilgoć, jeżeli system tego wymaga. Krawędzie, spoiny, otwory i tylne strony elementów nie mogą pozostać poza zakresem tylko dlatego, że są trudniej dostępne.
Świeżo przygotowana stal szybko reaguje z wilgocią. Okno do nałożenia gruntu zależy od warunków, a pojawienie się nalotu wymaga ponownej oceny i przygotowania. Nie należy zostawiać elementu „do jutra” bez uzgodnionej ochrony, nawet jeśli pogoda wydaje się sucha. Temperatura powierzchni i punkt rosy są ważniejsze od samego braku deszczu.
| Punkt odbioru | Pytanie kontrolne | Przykładowa reakcja na niezgodność |
|---|---|---|
| Stopień oczyszczenia | Czy pozostały rdza, zgorzelina lub stara powłoka? | Powtórzenie obróbki w oznaczonym miejscu |
| Profil | Czy chropowatość pasuje do systemu? | Zmiana ścierniwa lub parametrów po próbie |
| Pył | Czy powierzchnia jest skutecznie odpylona? | Ponowne odpylenie i kontrola |
| Detale | Czy krawędzie, spoiny i kieszenie są przygotowane? | Miejscowa obróbka i stripe coat, jeśli przewidziany |
| Warunki | Czy stal jest sucha i ma bezpieczny odstęp od punktu rosy? | Wstrzymanie malowania lub osuszenie środowiska |
Kontrolę warto wpisać w schemat z checklisty odbiorowej: warstwy zanikające akceptuje się przed zakryciem. Po gruncie nie da się już wiarygodnie potwierdzić stanu całej stali bez badań niszczących powłokę.
Grunt nakłada się na czystą stal w kontrolowanych warunkach
Po odbiorze powierzchni nie wykonuje się prac generujących pył, mgłę olejową ani kondensację. Grunt przygotowuje się i aplikuje zgodnie z kartą: proporcje składników, czas indukcji, lepkość, metoda, grubość oraz czas przydatności mieszaniny mają znaczenie. Rozcieńczanie „dla łatwiejszego natrysku” poza zaleceniem zmienia parametry warstwy.
Na krawędziach, spoinach, śrubach i trudno dostępnych miejscach system może wymagać dodatkowej warstwy pasmowej. Ma ona zapewnić pokrycie stref, w których natrysk daje mniejszą grubość. Należy ją uwzględnić w wycenie i kolejności, a nie traktować jako poprawkę po odbiorze.
Pomiar grubości wykonuje się według ustalonego planu, po uwzględnieniu profilu i wymagań systemu. Pojedynczy wynik z łatwej płaszczyzny nie reprezentuje całej konstrukcji. Raport powinien wskazywać miejsca, serię przyrządu, kalibrację i warunki. Przy kolejnym etapie obowiązuje dopuszczalne okno przemalowania.
Przy elementach dachowych podobne zależności przedstawia poradnik przygotowania dachu do malowania. Tam zakres bywa miejscowy i dostosowany do istniejącej powłoki; w obu przypadkach nowa warstwa jest tak trwała, jak najsłabszy pozostawiony fragment podłoża.
Po zakończeniu dokumentuje się użyte materiały, partie, zużycie, pomiary, warunki i zdjęcia. Dla konstrukcji pracującej na zewnątrz ustala się terminy przeglądów, ze szczególną uwagą na połączenia, miejsca zatrzymywania wody i uszkodzenia mechaniczne. Hub maszyn budowlanych pomaga powiązać ochronę elementu z realnymi warunkami eksploatacji sprzętu.
Transport i montaż przygotowanego elementu również należą do procesu ochronnego. Łańcuch podniesiony bez miękkiej przekładki, widelec oparty o świeżą powłokę albo cięcie wykonywane już na budowie mogą zniszczyć system w najbardziej obciążonym miejscu. Punkty podnoszenia, podpory transportowe i zakres poprawek montażowych powinny być ustalone przed wydaniem konstrukcji z warsztatu.
Po skręceniu konstrukcji ogląda się styki i miejsca naruszenia powłoki. Jeżeli technologia przewiduje naprawę, wykonuje się ją na podłożu przygotowanym do konkretnego produktu i w wymaganej grubości. Nie maluje się całych połączeń „dla pewności”, gdy może to zamknąć wodę w szczelinie lub utrudnić kontrolę śruby. Detal musi odpowiadać projektowi zabezpieczenia.
W eksploatacji ważna jest szybka reakcja na uderzenia i otarcia. Korozja rozpoczynająca się pod małym uszkodzeniem może rozwijać się poza widoczną krawędź. Przegląd powinien łączyć oględziny z czyszczeniem, aby osad nie zasłaniał pęcherzy, rys i zmian przy spoinach. Wynik zapisuje się w historii elementu, zamiast ograniczać do ustnej informacji operatora.
Przy odbiorze końcowym trzeba przekazać także zasady poprawek. Inny materiał użyty miejscowo może mieć odmienną przyczepność, elastyczność i odporność, mimo podobnego koloru. Naprawa powinna odtwarzać uzgodniony system po przygotowaniu krawędzi, a nie tylko zasłaniać widoczną stal.
Najczęstsze pytania
Czy piaskowanie usuwa każdy rodzaj farby?
Skuteczność zależy od powłoki, grubości, przyczepności, ścierniwa i parametrów. Niektóre elastyczne lub grube warstwy wymagają innego przygotowania wstępnego. Próbę wykonuje się przed wyceną całego elementu.
Czy po piaskowaniu stal może czekać kilka dni na malowanie?
Świeża powierzchnia może szybko pokryć się nalotem, zwłaszcza przy wysokiej wilgotności. Czas do gruntowania wynika z warunków i specyfikacji. Jeżeli pojawi się korozja, stal trzeba ponownie przygotować do wymaganego stanu.
Czy najostrzejsze ścierniwo daje najlepszą przyczepność?
Nie. Profil musi pasować do systemu powłokowego i grubości warstw. Zbyt agresywny profil zwiększa zużycie materiału i może pozostawić niepokryte wierzchołki, a na cienkim elemencie grozi deformacją.
Co zrobić, gdy po oczyszczeniu pojawi się perforacja?
Pracę w tym miejscu należy zatrzymać i ocenić utratę przekroju. Sposób naprawy lub wymiany musi odpowiadać funkcji elementu. Zakrycie otworu powłoką nie jest naprawą konstrukcyjną.
Czy piaskowanie można wykonać przy zamontowanej maszynie?
Tylko po dokładnej ocenie oraz ochronie podzespołów wrażliwych. Łożyska, uszczelnienia, hydraulika, elektryka, gwinty i powierzchnie pasowane łatwo uszkodzić ścierniwem. Często bezpieczniejszy jest demontaż części.