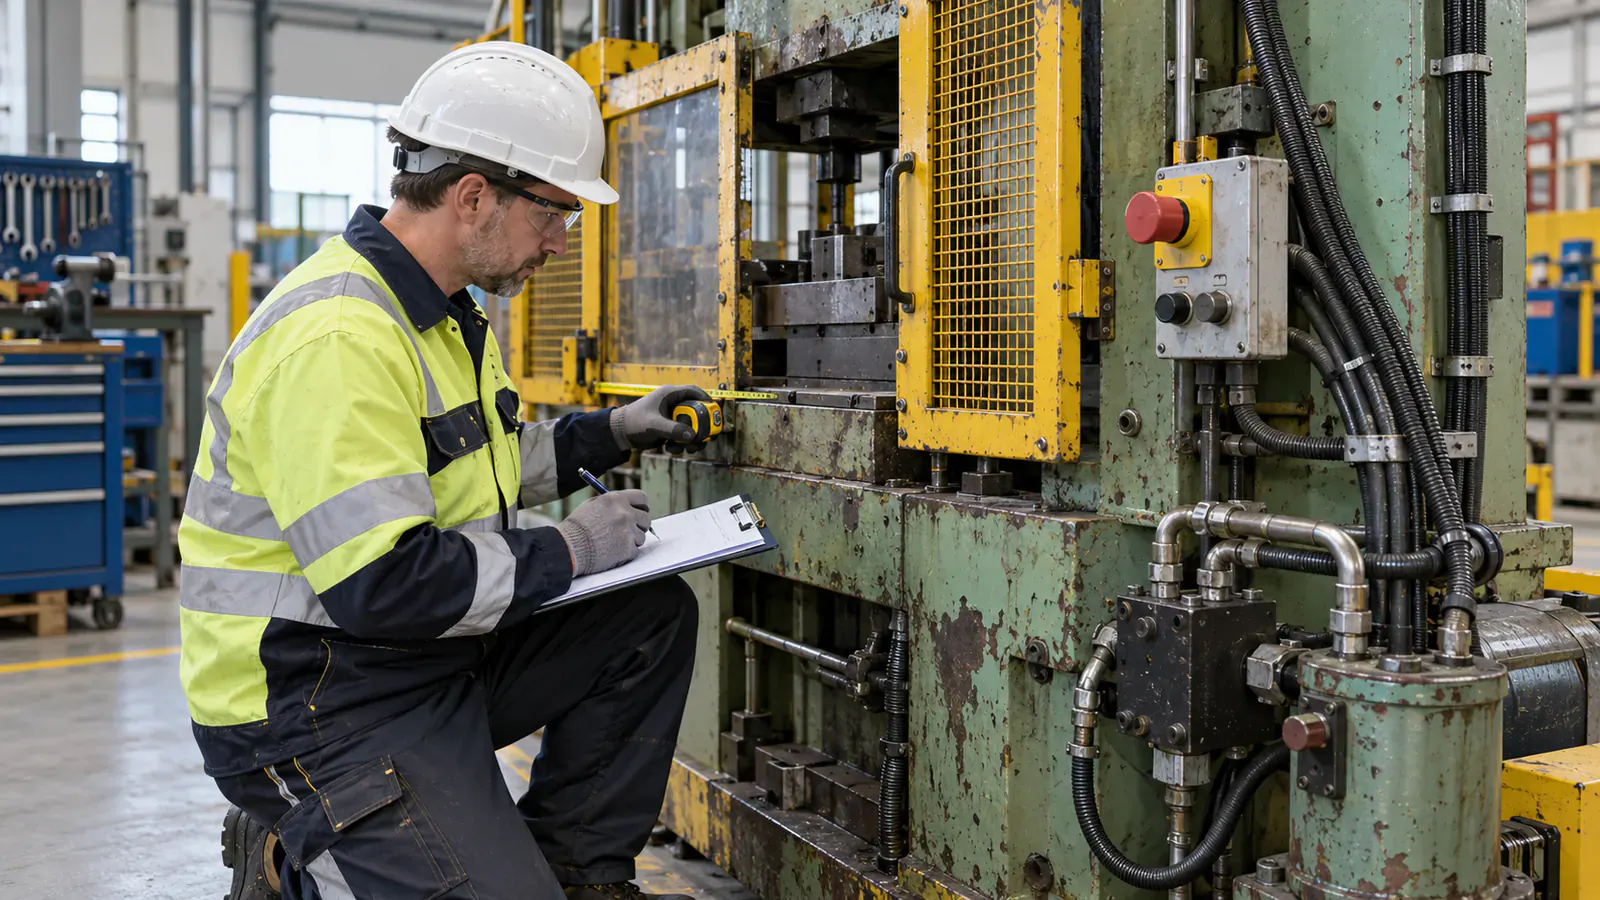
Ocena stanu technicznego maszyny przed modernizacją BHP ma odpowiedzieć na dwa pytania: czy urządzenie jest zdolne do dalszej bezpiecznej pracy oraz czy planowana zmiana rzeczywiście ograniczy rozpoznane zagrożenie. Nowa osłona, odciąg lub podajnik nie naprawią zużytego hamulca, luźnego wrzeciona ani niesprawnego układu zatrzymania. Potrzebna jest więc udokumentowana diagnoza całego układu, wykonana przez osoby o kompetencjach odpowiednich do maszyny i instalacji.
Nie chodzi o listę usterek sporządzoną wyłącznie dla wniosku lub budżetu. Stan wyjściowy pozwala porównać efekt po inwestycji, określić zakres niezbędnych napraw i uniknąć montowania nowego wyposażenia do maszyny, która nie spełnia podstawowych warunków pracy. Dokument powinien oddzielać fakty z oględzin i pomiarów od przypuszczeń.
Maszynę ocenia się podczas postoju, prób funkcjonalnych oraz obserwacji normalnego cyklu pracy, o ile można to zrobić bezpiecznie. Operator wnosi wiedzę o typowych zacięciach i obejściach, utrzymanie ruchu o awariach, a specjalista BHP o narażeniu człowieka. Jedna osoba rzadko ma pełny obraz.
Zbierz dokumentację, historię i rzeczywisty sposób użycia
Na początku identyfikuje się producenta, typ, numer, rok, przeznaczenie i zastosowane wyposażenie. Potrzebne są instrukcje, deklaracje, schematy, protokoły przeglądów, naprawy i wcześniejsze zmiany. Brak dokumentu jest informacją do uzupełnienia, a nie powodem do odtworzenia danych z podobnej maszyny.
Historia awarii pokazuje elementy, które zawodzą powtarzalnie. Należy odnotować zatrzymania awaryjne, zacięcia, uszkodzenia osłon, wycieki oraz sytuacje potencjalnie wypadkowe. Jeśli operatorzy obchodzą zabezpieczenie, trzeba zbadać przyczynę: niewłaściwy proces, trudny dostęp, presję czasu lub usterkę. Sam zakaz nie usuwa źródła zachowania.
Rzeczywiste zastosowanie może różnić się od pierwotnego. Maszyna mogła dostać inny materiał, oprzyrządowanie, podajnik albo większą liczbę cykli. Każdą modyfikację należy zidentyfikować i ocenić pod kątem wpływu na funkcję bezpieczeństwa, obciążenia oraz odpowiedzialność za całość.
Opis oceny stanu technicznego maszyny przed inwestycją BHP może pomóc uporządkować materiał do planowanej modernizacji. W dokumentacji własnego zakładu trzeba jednak użyć danych z oględzin i pomiarów konkretnego urządzenia.
| Źródło danych | Co wnosi | Czego nie zastępuje |
|---|---|---|
| Instrukcja i schematy | Przeznaczenie, obsługa, układy | Oceny aktualnego zużycia |
| Historia utrzymania | Powtarzalne awarie i wymiany | Obserwacji normalnej pracy |
| Operatorzy | Zacięcia, obejścia, trudne czynności | Pomiarów technicznych |
| Oględziny | Osłony, przewody, wycieki, oznaczenia | Testów funkcjonalnych |
| Pomiary i próby | Weryfikowalne parametry | Oceny całego procesu pracy |
Oględziny obejmują konstrukcję, napędy i wszystkie osłony
Ocena konstrukcji obejmuje pęknięcia, odkształcenia, korozję, luzy i stan mocowania maszyny do podłoża. Ślady prowizorycznego spawania albo dodatkowych otworów mogą wskazywać wcześniejszą zmianę. Nie należy ich oceniać wyłącznie wizualnie, jeśli wpływają na element nośny lub precyzję pracy.
Napędy, wały, przekładnie i elementy robocze sprawdza się pod kątem zużycia, osłon oraz dostępu człowieka. Osłona musi pozostawać skuteczna w normalnej pracy, ustawianiu, czyszczeniu i usuwaniu zacięcia. Jeśli operator regularnie ją zdejmuje, projekt modernizacji powinien rozwiązać proces, a nie tylko dodać mocniejsze śruby.
Instalacje elektryczne, pneumatyczne i hydrauliczne wymagają oceny przez właściwe osoby. Przetarte przewody, nieszczelności, niesprawne zawory i brak możliwości rozładowania energii mogą stanowić zagrożenie niezależne od strefy roboczej. Plan odłączenia oraz zabezpieczenia przed ponownym uruchomieniem jest częścią obsługi i serwisu.
Trzeba obejrzeć pulpit, oznaczenia, przyciski zatrzymania i widoczność strefy. Element sterowniczy nie powinien być mylony z sąsiednim ani uruchamiany przypadkowo. Sama obecność czerwonego przycisku nie potwierdza prawidłowego działania układu zatrzymania; potrzebna jest kontrolowana próba zgodna z procedurą.
Wycieki oleju i chłodziwa mogą świadczyć o usterce oraz tworzyć ryzyko poślizgu. Nie wystarczy położyć maty na podłodze. Trzeba usunąć źródło, ocenić stan przewodów i sprawdzić, czy medium nie dociera do hamulców, instalacji elektrycznej lub obrabianego materiału.
Testy funkcjonalne powinny odtwarzać wszystkie tryby pracy
Maszyna może zachowywać się poprawnie w cyklu automatycznym, a niebezpiecznie podczas ustawiania lub pracy ręcznej. Dlatego lista trybów obejmuje rozruch, normalny cykl, zatrzymanie, zmianę ustawień, czyszczenie, usuwanie zacięcia i serwis. Każdy tryb ma inne osoby narażone oraz inny dostęp do energii.
Próby układów bezpieczeństwa planuje się tak, aby nie tworzyć dodatkowego ryzyka. Nie wolno celowo wchodzić w strefę niebezpieczną tylko po to, aby sprawdzić czujnik. Metodę określa osoba kompetentna na podstawie dokumentacji układu i możliwości bezpiecznej symulacji.
Trzeba zmierzyć czasy i parametry, które decydują o skuteczności ochrony, jeśli wymaga tego rozwiązanie. Wartość z katalogu nowego elementu nie opisuje zużytej maszyny. Wynik pomiaru powinien mieć metodę, warunki, użyte urządzenie i osobę wykonującą, aby można go było porównać po modernizacji.
Obserwacja materiału jest równie ważna. Odrzut, zakleszczenie, nierówny posuw i ręczne poprawianie detalu mogą wskazywać źle dobrane oprzyrządowanie lub zużycie. Modernizacja bezpieczeństwa powinna ograniczyć konieczność zbliżania rąk, ale także poprawić przewidywalność procesu.
Jeżeli maszyna korzysta z odciągu, pomiary trzeba połączyć z oceną przepływu i emisji. Poradnik odciąg miejscowy czy wentylacja ogólna pomaga rozdzielić wychwytywanie u źródła od rozcieńczania zanieczyszczeń w całej hali.
Plan modernizacji powinien wynikać z hierarchii ryzyka
Najpierw rozważa się usunięcie zagrożenia lub zmianę procesu, następnie rozwiązania techniczne, a dopiero później organizację i środki ochrony indywidualnej. Sama instrukcja nie zastąpi osłony tam, gdzie pracownik ma regularny dostęp do ruchomego elementu. Z kolei osłona nie naprawi procesu wymagającego ciągłego sięgania do strefy.
Każda propozycja powinna mieć wskazane zagrożenie, oczekiwany efekt i sposób weryfikacji. „Poprawa bezpieczeństwa maszyny” jest zbyt szeroka. Lepszy zapis opisuje konkretnie ograniczenie dostępu, zmniejszenie emisji pyłu albo eliminację ręcznego podawania w określonym cyklu.
Modernizacja może zmienić wydajność, ergonomię i sposób konserwacji. Nowa osłona ciężka do otwarcia może skłonić do obchodzenia blokady, a podajnik może wprowadzić nowe miejsca pochwycenia. Projekt trzeba ocenić jako całość przed zakupem i ponownie po uruchomieniu.
Zakres napraw bazowych powinien być oddzielony od ulepszenia. Jeśli maszyna ma zużyte łożyska, niesprawny hamulec albo nieszczelną hydraulikę, te usterki nie powinny być przedstawiane jako efekt inwestycji prewencyjnej. Najpierw przywraca się stan wymagany do bezpiecznej pracy, potem ocenia dodatkową poprawę.
Przy układach hydraulicznych pomocne jest zrozumienie podstaw doboru opisanych w poradniku jak dobrać pompę zębatą do maszyny. W modernizacji nie wolno jednak zmieniać komponentu wyłącznie według wymiaru bez analizy ciśnienia, sterowania i bezpieczeństwa całego układu.
Odbiór po modernizacji porównuje stan przed i po
Odbiór zaczyna się od sprawdzenia zgodności wykonania z zatwierdzonym projektem. Należy zweryfikować mocowanie osłon, działanie blokad, oznaczenia, dostęp serwisowy i wszystkie tryby. Brak kolizji w jednym cyklu nie potwierdza poprawności podczas ustawiania oraz czyszczenia.
Następnie powtarza się pomiary wykonane przed zmianą tą samą lub porównywalną metodą. Tylko wtedy można uczciwie pokazać efekt. Jeśli zmienił się proces, narzędzie albo materiał, należy opisać różnicę i nie porównywać wyników bez zastrzeżenia.
Operatorzy potrzebują szkolenia z nowego sposobu pracy i jasnej informacji o czynnościach zabronionych. Szkolenie nie może polegać na podpisaniu listy. Trzeba przećwiczyć uruchomienie, zatrzymanie, bezpieczne usuwanie zacięcia i zgłoszenie usterki.
Po okresie użytkowania wykonuje się przegląd powdrożeniowy. Ujawnia on poluzowania, miejsca gromadzenia odpadu i próby obchodzenia zabezpieczeń. Uwagi operatorów są ważne, ale każdą zmianę w funkcji bezpieczeństwa musi zatwierdzić osoba odpowiedzialna za rozwiązanie techniczne.
Wnioski z przeglądu powinny trafiać również do organizacji stanowiska. Materiał o pojemnikach w warsztacie pokazuje, jak ograniczyć odkładanie oprzyrządowania i odpadów w strefach dojścia do maszyny.
- zidentyfikuj maszynę, dokumenty, zmiany i rzeczywisty zakres użycia;
- oddziel usterki bazowe od planowanej poprawy BHP;
- oceń wszystkie tryby, źródła energii i czynności pomocnicze;
- przypisz każdej zmianie zagrożenie oraz mierzalny sposób odbioru;
- porównaj stan przed i po oraz wykonaj przegląd po okresie pracy.
Powiązane informacje o sprzęcie i jego zastosowaniach znajdują się w katalogu maszyn.
Najczęstsze pytania
Kto powinien ocenić stan techniczny maszyny?
Zakres zwykle wymaga kilku kompetencji: utrzymania ruchu, specjalisty od konkretnej instalacji, BHP i operatora. Odpowiedzialność oraz wymagane kwalifikacje zależą od maszyny i rodzaju prób.
Czy zdjęcia wystarczą do oceny stanu?
Nie. Dokumentują wygląd, ale nie pokazują luzów, czasów zatrzymania, działania blokad ani zachowania w cyklu. Potrzebne są oględziny, bezpieczne próby i odpowiednie pomiary.
Czy nowa osłona rozwiązuje problem starej maszyny?
Tylko jeśli odpowiada na rozpoznane zagrożenie i nie wprowadza nowych problemów. Zużycie napędów, hamulców, instalacji oraz konstrukcji trzeba naprawić niezależnie.
Jak opisać efekt modernizacji?
Wskaż konkretną zmianę, zagrożenie, stan wyjściowy i sposób pomiaru po wdrożeniu. Ogólne hasło o poprawie bezpieczeństwa nie pozwala zweryfikować rezultatu.
Dlaczego potrzebny jest przegląd po wdrożeniu?
Dopiero normalna praca ujawnia poluzowania, gromadzenie odpadu, utrudniony serwis i próby obchodzenia zabezpieczeń. Przegląd pozwala skorygować problem, zanim stanie się stałą praktyką.