Polerowanie stali nierdzewnej nie zaczyna się od najdrobniejszej pasty. Najpierw trzeba rozpoznać gatunek, pierwotny rodzaj wykończenia, kierunek rys i głębokość uszkodzeń. Inaczej naprawia się miejscową rysę na szczotkowanej balustradzie, inaczej spoinę po montażu, a jeszcze inaczej powierzchnię przygotowaną do wysokiego połysku. Każda kolejna gradacja ma usunąć ślady poprzedniej, bez tworzenia fal i przegrzania materiału.
Najtrudniejsze naprawy powstają po próbie „zapolerowania punktu”. Mały błyszczący placek na satynowej rurze bywa bardziej widoczny niż pierwotna rysa. Dlatego pole pracy obejmuje naturalną granicę elementu albo wystarczająco długi odcinek, aby odtworzyć kierunek i regularność całej powierzchni.
W stali nierdzewnej czystość warsztatu jest częścią technologii. Narzędzie używane wcześniej na stali węglowej może przenieść drobiny żelaza, które później rdzewieją na gotowym elemencie. Osobne materiały, czyste stanowisko i właściwe usuwanie pyłu są równie ważne jak numer gradacji.
Wzorzec wykończenia ustal przed pierwszym przejściem
Powierzchnię ogląda się pod światło i z kilku kierunków. Trzeba określić, czy jest walcowana, szlifowana liniowo, satynowana, polerowana na połysk czy ma wykończenie niestandardowe. Kierunek rysy technologicznej bywa częścią projektu. Naprawa w poprzek tego kierunku tworzy chaotyczną plamę nawet przy podobnej chropowatości.
Jeżeli element składa się z kilku rur, blach i łączników, mogą one pochodzić z różnych partii. Nominalnie ten sam standard nie gwarantuje identycznego odbicia światła. Wzorzec ustala się na gotowym zestawie lub zatwierdzonej próbce. W przypadku balustrady warto wcześniej uporządkować materiały według poradnika o akcesoriach nierdzewnych.
Rysę ocenia się paznokciem i w powiększeniu, ale głębokości nie usuwa się za wszelką cenę. Nadmierne zebranie materiału może zmienić wymiar, zaokrąglić krawędź albo odsłonić wadę spoiny. Przy elemencie konstrukcyjnym oraz cienkościennym zakres naprawy powinien zatwierdzić wykonawca odpowiedzialny za jego funkcję.
Przed pracą demontuje się lub zabezpiecza szkło, uszczelki, lakierowane elementy i powierzchnie, których nie można porysować. Taśma na samej granicy naprawy może stworzyć ostry uskok faktury, dlatego sposób maskowania sprawdza się na próbce. Zabrudzenia i tłuszcz usuwa się środkiem zgodnym ze stalą nierdzewną.
Sekwencję gradacji dobiera się do najgłębszej wady
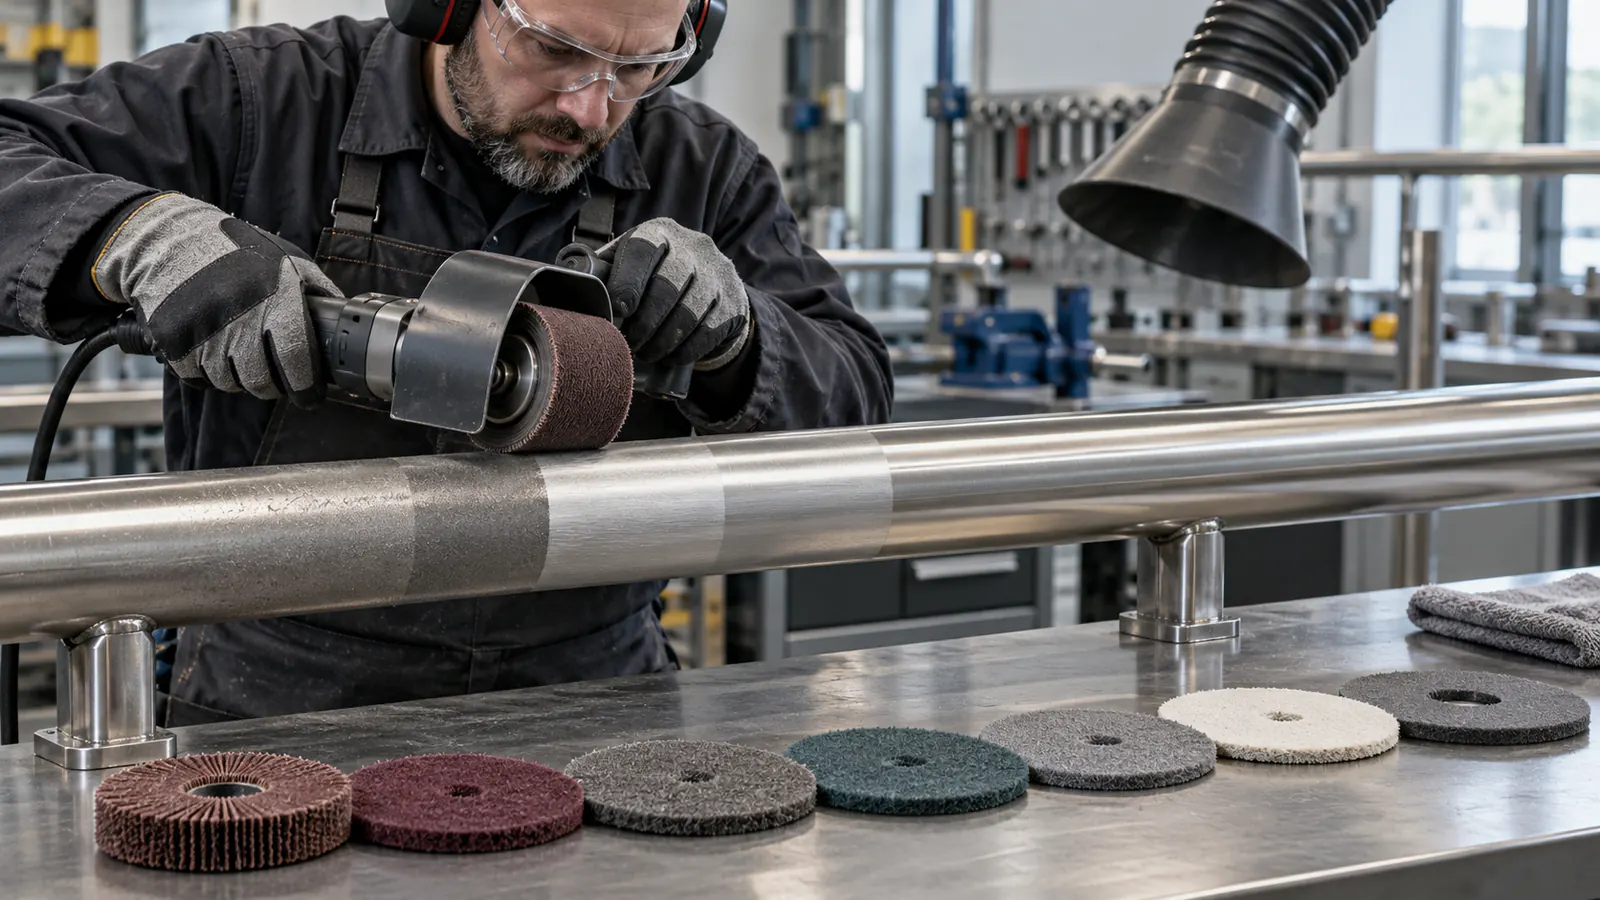
Pierwszy materiał musi być na tyle agresywny, aby wyrównać rzeczywistą wadę, ale nie bardziej. Rozpoczynanie od bardzo grubego ziarna bez potrzeby tworzy głębokie ślady, które trzeba później usuwać wieloma przejściami. Z kolei zbyt drobny materiał poleruje wierzchołki wokół rysy, pozostawiając ją widoczną i nagrzewając miejsce.
Przejście do kolejnej gradacji następuje dopiero po usunięciu śladów poprzedniej na całym polu. Pomaga zmiana kierunku kontrolnego tam, gdzie pozwala na to docelowe wykończenie: łatwiej zobaczyć, czy wcześniejsze rysy zniknęły. Końcowe przejścia prowadzi się zgodnie z oczekiwanym kierunkiem powierzchni. Każdy etap wymaga świeżego, czystego materiału.
Do kolejnych zadań służą pasy, włókniny, krążki, szczotki i pasty o określonej charakterystyce. Zestaw materiałów polerskich do metali dobiera się do geometrii elementu, narzędzia i docelowego efektu; nazwa „do nierdzewki” nie zastępuje sekwencji próbnej. Rura wymaga innego prowadzenia niż płaska blacha, a ciasny narożnik nie powinien być wyrównywany krawędzią przypadkowej tarczy.
Zużyty materiał ścierny zmienia sposób pracy. Dociskanie go mocniej nie przywraca ostrości, za to zwiększa temperaturę i ryzyko falowania. Krążki oraz pasy wymienia się według efektu, a nie dopiero po całkowitym zniszczeniu. Narzędzie musi mieć obroty mieszczące się w zakresie akcesorium.
| Etap | Cel | Warunek przejścia dalej |
|---|---|---|
| Rozpoznanie | Gatunek, kierunek, wzorzec i głębokość wad | Zaakceptowana próbka oraz zakres pola pracy |
| Wyrównanie | Usunięcie najgłębszej dopuszczonej rysy lub śladu spoiny | Brak pierwotnej wady bez zmiany geometrii |
| Stopniowanie | Usuwanie rys po poprzedniej gradacji | Jednolity obraz pod światło na całym polu |
| Wykończenie | Odtworzenie satyny, kierunku albo połysku | Zgodność z zatwierdzonym wzorcem |
| Czyszczenie | Usunięcie pyłu, pasty i obcych cząstek | Czysta powierzchnia bez smug i nalotu |
Temperaturę i geometrię kontroluje operator, nie pasta
Za duży docisk, wolne prowadzenie lub praca zużytym narzędziem podnoszą temperaturę. Przegrzanie może zmienić barwę powierzchni i odporność w strefie obróbki, a cienka blacha może się odkształcić. Operator prowadzi narzędzie równomiernie, robi przerwy i obserwuje materiał. Chłodzenie musi być zgodne z procesem; przypadkowa ciecz może pozostawić osad lub wejść w reakcję z pastą.
Krawędzie i spoiny zbierają się szybciej niż płaskie pole. Tarcza nie może pracować tylko narożem, jeśli powoduje rowek. Na rurze ważne jest obejmowanie powierzchni w sposób zachowujący przekrój, bez tworzenia płaskiej plamy. Element mocuje się stabilnie z użyciem szczęk, które nie przeniosą zanieczyszczeń ani nie odcisną powierzchni.
Po spawaniu należy najpierw ocenić jakość złącza. Szlifowanie nie może maskować podtopienia, braku przetopu lub pęknięcia. Usunięcie przebarwień i przywrócenie właściwego stanu powierzchni dobiera się do wymagania technicznego, nie tylko wyglądu. Gdy potrzebne jest trawienie lub pasywacja, pracę prowadzi przeszkolona osoba z kontrolą chemii oraz odpadów.
Podobne rozróżnienie między przygotowaniem a maskowaniem wady opisuje poradnik o przygotowaniu stali przed malowaniem. W nierdzewce celem nie jest profil pod farbę, lecz konkretne wykończenie i czysta powierzchnia bez obcego żelaza.
Obce żelazo i brud mogą zepsuć gotową nierdzewkę
Strefa obróbki powinna być oddzielona od szlifowania zwykłej stali. Szczotki, krążki, pasy, stoły i uchwyty oznacza się oraz przeznacza wyłącznie do nierdzewki. Iskry i pył z sąsiedniego stanowiska również mogą osiąść na elemencie. Po pracy powierzchnię czyści się narzędziem oraz środkiem, które nie wprowadzają chlorków i drobin żelaza.
Pasty nie mogą pozostawać w narożnikach, przy łącznikach ani w szczelinie przy szkle. Resztki zbierają kurz i tworzą smugi. Czyściwo powinno być czyste, niepylące oraz używane w jednym kierunku na wykończeniu liniowym. Woda zanieczyszczona z poprzednich prac nie jest bezpiecznym płukaniem.
Gotowy element chroni się na czas transportu i montażu, ale folia nie powinna reagować z powierzchnią ani pozostawać zbyt długo na słońcu. Pas transportowy, karton z metalowym zszywaczem lub opiłki w skrzyni mogą zarysować detal jeszcze przed instalacją. Opakowanie projektuje się tak samo świadomie jak ostatni etap polerowania.
Po montażu trzeba usunąć opiłki po wierceniu i skontrolować miejsca cięcia. Jeśli w pobliżu trwa przygotowanie dachu lub innych metali, harmonogram z poradnika o renowacji pokrycia powinien oddzielić pylenie od odbioru nierdzewki. Świeżo wypolerowana balustrada nie może pełnić funkcji poręczy roboczej dla kolejnej ekipy.
Odbiór wymaga stałego światła i zaakceptowanej próbki
Powierzchnię porównuje się z wzorcem w oświetleniu zbliżonym do docelowego. Światło boczne ujawnia fale i krzyżujące się rysy, a rozproszone pokazuje różnice połysku. Oględziny odbywają się z ustalonej odległości użytkowej oraz z bliska dla wad technicznych. Nie należy zmieniać kryterium w połowie pracy na podstawie pojedynczego odbicia.
Kontroluje się kierunek, regularność, granice naprawy, narożniki, spoiny i obszary przy łącznikach. Pomiar chropowatości może być potrzebny przy specyfikowanym wykończeniu, ale nie zastępuje oceny wzrokowej całego elementu. Dla połysku należy również unikać zatwierdzania na podstawie fotografii, która łatwo ukrywa drobne rysy.
- zapisz pierwotny wzorzec i kierunek wykończenia;
- wydziel narzędzia używane wyłącznie do stali nierdzewnej;
- dobierz pierwszą gradację do rzeczywistej głębokości wady;
- nie przechodź dalej, dopóki ślady poprzedniego etapu nie znikną;
- kontroluj temperaturę, krawędzie i geometrię cienkich elementów;
- odbierz powierzchnię po oczyszczeniu pasty i pyłu.
Protokół powinien zawierać użyte sekwencje, materiały, próbkę odniesienia i miejsca napraw. Właściciel otrzymuje instrukcję mycia miękkim czyściwem zgodnie z kierunkiem, bez drucianej wełny i agresywnych środków. Jeżeli pojawi się rdzawy nalot, najpierw ustala się, czy pochodzi z obcego żelaza, czy z elementu sąsiedniego. Odbiór w szerszym zakresie inwestycji można oprzeć na checkliście prac wykończeniowych.
Późniejszą naprawę zaczyna się od odtworzenia informacji o gradacjach, a nie od przypadkowej pasty. Mały fragment próbny w mało eksponowanym miejscu pokaże, czy materiał starzał się równomiernie i czy pierwotny efekt da się powtórzyć. Dział Wnętrza i mieszkanie pomaga skoordynować taki detal z pozostałymi materiałami wykończeniowymi.
Najczęstsze pytania
Czy głęboką rysę można usunąć samą pastą polerską?
Zwykle nie. Pasta może poprawić połysk, ale nie wyrówna głębokiej wady bez długiego nagrzewania powierzchni. Potrzebna jest dobrana sekwencja ścierna i ocena, czy usunięcie rysy nie zmniejszy nadmiernie przekroju.
Czy jedną szczotką można obrabiać stal czarną i nierdzewną?
Nie. Narzędzie może przenieść drobiny żelaza, które później korodują na nierdzewce. Materiały, stoły i uchwyty przeznacza się wyłącznie do stali nierdzewnej i wyraźnie oznacza.
Jak zachować równy kierunek satyny na rurze?
Trzeba ustalić wzorzec, użyć narzędzia dopasowanego do krzywizny i prowadzić je w stały sposób na odpowiednio długim polu. Punktowa naprawa bez przejścia do naturalnej granicy zwykle pozostawia plamę.
Czy mocniejszy docisk przyspiesza polerowanie?
Nadmierny docisk zwiększa temperaturę, zużycie materiału i ryzyko falowania. Właściwe tempo daje świeże narzędzie, dobrana gradacja, prędkość i równomierne prowadzenie.
Dlaczego na nierdzewce pojawia się rdzawy pył po montażu?
Częstą przyczyną są opiłki stali węglowej z wiercenia lub sąsiednich prac. Należy je szybko usunąć właściwą metodą i sprawdzić źródło, zamiast zakładać, że cały element jest wykonany z niewłaściwego gatunku.