Sodowanie jest obróbką strumieniową z użyciem wodorowęglanu sodu. Może usuwać zabrudzenia, tłuszcze i wybrane powłoki przy mniejszej agresywności wobec podłoża niż wiele twardych ścierniw. Nie oznacza to jednak metody bez ryzyka ani rozwiązania dobrego dla każdej powierzchni. Wynik zależy od rodzaju podłoża, powłoki, ciśnienia, dyszy, odległości, czasu oddziaływania i późniejszego przygotowania do kolejnej warstwy.
Decyzję trzeba zacząć od nazwania warstwy, którą usuwamy, oraz materiału, który ma pozostać. Farba na stalowym profilu, sadza na cegle, lakier na drewnie i nagar na części maszyny wymagają innych kryteriów. Ta sama soda może dobrze oczyścić jeden detal, a na innym zostawić powłokę, której dalsze usuwanie stanie się nieopłacalne.
Obróbka strumieniowa wytwarza pył, hałas i odpad. Operator musi ocenić starą powłokę, strefę pracy, wentylację, ochronę ludzi oraz sposób zebrania pozostałości. Poradnik służy do przygotowania próby technologicznej i odbioru powierzchni; nie zastępuje instrukcji maszyny, karty ścierniwa ani oceny zagrożeń dla konkretnego procesu.
Metodę dobierz do pary: zanieczyszczenie i podłoże
Soda jest krucha i podczas uderzenia rozpada się na drobne cząstki. Dzięki temu może czyścić bez tworzenia wyraźnego profilu charakterystycznego dla ostrzejszych ścierniw. To zaleta przy delikatnym podłożu lub detalu, którego geometrii nie wolno zmieniać. Jednocześnie brak profilu może być wadą, gdy następna powłoka wymaga określonej chropowatości.
Na metalu trzeba oddzielić usuwanie tłuszczu i farby od usuwania korozji. Soda może oczyścić powierzchnię, ale nie zawsze usuwa mocno związane produkty korozji. Po próbie należy obejrzeć wżery, krawędzie i zakamarki, a następnie ustalić dodatkowy etap przygotowania zgodny z systemem malarskim.
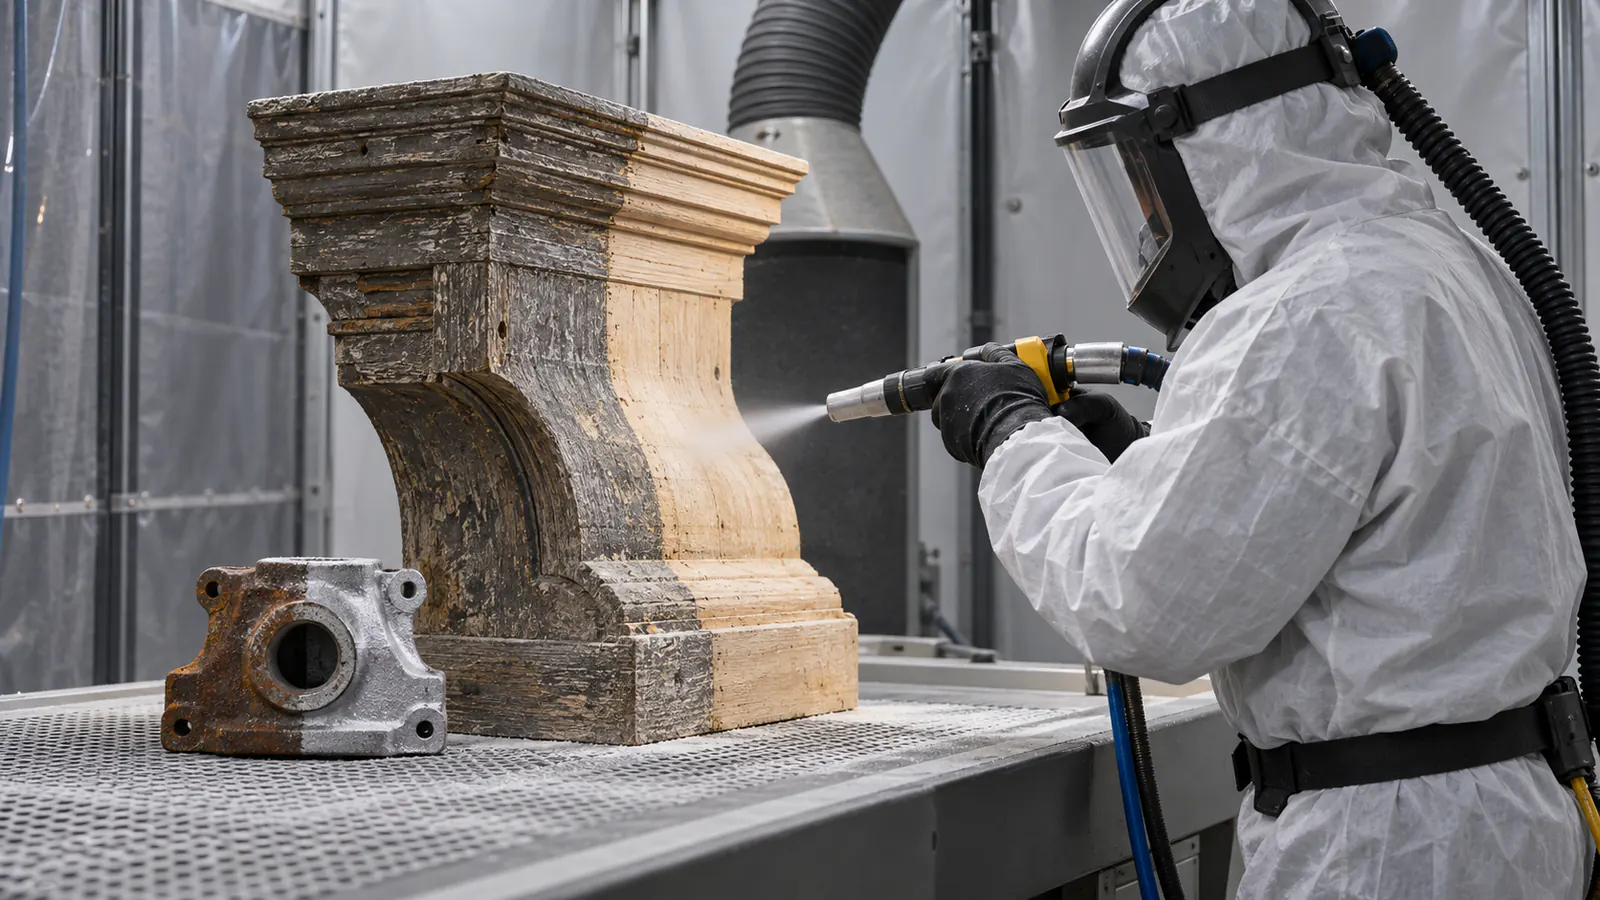
Drewno reaguje na ciśnienie, wilgoć, kierunek włókien i wcześniejsze uszkodzenia. Delikatniejsze medium nie zwalnia z ostrożności. Zbyt długie prowadzenie dyszy w jednym miejscu może podnieść miękkie włókna i zmienić fakturę. Próbę wykonuje się na mniej widocznym fragmencie, a po wyschnięciu ocenia kolor, równość i zdolność przyjęcia planowanej powłoki.
Kamień, cegła i spoiny mają różną twardość oraz porowatość. Warstwa zabrudzenia może kryć wcześniejsze naprawy lub osłabione fugi. Przed pracą należy rozpoznać materiał i wilgoć, podobnie jak przy czyszczeniu starego kamienia. Jeden parametr dla całej elewacji bywa niewłaściwy.
| Sytuacja | Co może dać sodowanie | Co trzeba sprawdzić po próbie |
|---|---|---|
| Tłuszcz i osad na części | Oczyszczenie trudno dostępnej geometrii | Pozostałości medium, kanały, kompatybilność z montażem |
| Powłoka na drewnie | Stopniowe odsłanianie podłoża | Faktura włókien, resztki farby, wilgotność |
| Lekka farba na metalu | Usunięcie bez agresywnego profilu | Korozja, wymagania nowej powłoki, szybkie zabezpieczenie |
| Zabrudzenie muru | Czyszczenie kontrolowanego pola | Spoiny, różnice barwy, pylenie i chłonność |
| Gruba twarda powłoka | Możliwa niska wydajność | Czas, zużycie i sens zmiany medium |
Pole próbne powinno pokazać gotowy następny etap
Próba nie może ograniczać się do zdjęcia świeżo oczyszczonego fragmentu. Należy wyznaczyć kilka pól i zmieniać jeden parametr naraz: ciśnienie, odległość, kąt lub szybkość prowadzenia. Każde pole trzeba opisać, aby wykonawca mógł powtórzyć ustawienie na większej powierzchni. Losowe kręcenie regulatorami nie tworzy technologii.
Powierzchnię ogląda się od razu oraz po usunięciu pyłu. Na drewnie potrzebna jest ponowna ocena po wyschnięciu, ponieważ wilgoć i pył mogą maskować różnice. Na metalu sprawdza się krawędzie, wżery, spawy i miejsca za osłonami. Jeśli następny etap to malowanie, próbę powinien zaakceptować dostawca lub wykonawca systemu powłokowego.
Soda może pozostawać w szczelinach, otworach i kanałach. Element maszyny trzeba rozebrać lub zabezpieczyć tak, aby medium nie dostało się do łożysk, uszczelnień, gwintów i instalacji. Po czyszczeniu potrzebna jest metoda usunięcia pozostałości zgodna z późniejszym montażem. Samo przedmuchanie zewnętrznej powierzchni może nie wystarczyć.
Próba powinna zawierać również granicę metody. Jeżeli powłoka odchodzi tylko punktowo, a czas rośnie szybko, trzeba porównać inne medium lub proces. Poradnik hydropiaskowanie czy piaskowanie na sucho pokazuje, jak obecność wody zmienia pylenie, odpady i ryzyko korozji.
Dobra próbka kończy się zapisem: jaki efekt jest akceptowany, które uszkodzenia podłoża są niedopuszczalne, jak usuwa się pozostałości i ile czasu może minąć do dalszej obróbki. Bez tego ekipa ocenia każdy fragment na oko, a inwestor dostaje nierówny stopień oczyszczenia.
Pył i odpad nadal wymagają kontroli
Łagodniejsze medium nie oznacza bezpiecznej chmury pyłu. Zagrożenie tworzy nie tylko sama soda, lecz także usuwana farba, korozja, tłuszcz lub osad procesowy. Skład starej powłoki powinien być rozpoznany przed rozpoczęciem. Strefę trzeba odseparować, a wentylację i ochronę oddechową dobrać do rzeczywistych zanieczyszczeń.
Pył osiada daleko od pola pracy. W budynku może wejść do instalacji, elektroniki, prowadnic i gotowych pomieszczeń. Osłony muszą być szczelne na tyle, aby odpad trafiał do wyznaczonej strefy, a równocześnie nie ograniczały widoczności i wentylacji operatora. Odkurzanie powinno odbywać się sprzętem przeznaczonym do danego rodzaju pyłu.
Na zewnątrz wiatr utrudnia utrzymanie kurtyn i zwiększa zasięg opadu. Nie należy zakładać, że rozpuszczalność medium pozwala spłukać cały odpad do gruntu lub kanalizacji. Usunięta powłoka pozostaje odpadem o własnym składzie. Sposób zebrania oraz przekazania ustala się przed pracą.
Sprężone powietrze, wąż i dysza wprowadzają ryzyka mechaniczne i hałas. Operator pracuje zgodnie z instrukcją urządzenia, kontroluje stan złączy i nie kieruje strumienia na ludzi. Osoby postronne powinny pozostać poza strefą. W pomieszczeniu zamkniętym potrzebny jest plan wentylacji i obserwacji warunków, nie tylko otwarte drzwi.
Jeżeli praca dotyczy stali przygotowywanej do malowania, wymagania odbiorowe mogą być inne niż przy czyszczeniu dekoracyjnym. Zasady kontroli profilu i czystości rozwija poradnik o piaskowaniu stali przed malowaniem.
Sodowanie wygrywa delikatnością, nie w każdej wydajności
Metodę ocenia się dla całego procesu: przygotowania, czyszczenia, sprzątania i dalszej obróbki. Soda może ograniczyć uszkodzenie delikatnego elementu, ale wolno usuwać twardą wielowarstwową powłokę. Twarde ścierniwo może pracować szybciej, lecz tworzy profil i zwiększa ryzyko ubytku. Woda ogranicza część pyłu, ale zmienia charakter odpadu oraz warunki schnięcia.
Nie ma sensu wybierać medium według jednej nazwy materiału. Aluminium może wymagać zachowania gładkości w jednym zastosowaniu i celowego przygotowania pod powłokę w innym. Drewno konstrukcyjne, boazeria i rzeźbiony detal także mają inne kryteria. Decyzję podejmuje się po próbie i uzgodnieniu wyglądu po następnym etapie.
Opis usługi sodowania powierzchni wskazuje przykłady elementów, przy których znaczenie ma ograniczenie zmiany chropowatości i usunięcie zanieczyszczeń. W zapytaniu należy podać materiał, powłokę, wymiary, dostęp, oczekiwany stan po czyszczeniu i to, co będzie wykonane dalej.
Wycena powinna rozdzielać przygotowanie stanowiska, właściwą obróbkę, zabezpieczenie elementów, sprzątanie i transport odpadu. Cena za jednostkę powierzchni bez oględzin bywa niemiarodajna przy detalach z wieloma krawędziami oraz warstwami o różnej przyczepności. Pole próbne pozwala oszacować tempo i zużycie lepiej niż zdjęcie z daleka.
Odbierz czystość, podłoże i gotowość do dalszej pracy
Po zakończeniu powierzchnię ogląda się w odpowiednim świetle, dotykiem i metodą wymaganą przez następny proces. Nierówny kolor może wynikać z resztek powłoki, wcześniejszych napraw albo naturalnej zmienności materiału. Kryterium trzeba ustalić przed pracą, aby nie żądać od czyszczenia efektu, którego podłoże nie może osiągnąć.
Na metalu kontroluje się korozję, ostre krawędzie, spawy oraz pozostałości w zakamarkach. Na drewnie ocenia się włókna, wyżłobienia, wilgotność i równomierność. Na murze sprawdza się spoiny oraz odspojenia. Jeśli pojawia się problem, należy zatrzymać pracę i wrócić do pola próbnego, zamiast kompensować go jeszcze dłuższym strumieniem.
Dokumentacja powinna zawierać użyte medium, ustawienia robocze, zdjęcia prób, obszary wyłączone, sposób sprzątania i stan przekazanej powierzchni. Jeżeli dalej będzie wykonywana impregnacja drewna, jej warunki opisuje poradnik impregnacja drewna po czyszczeniu.
- rozpoznaj podłoże i warstwę przeznaczoną do usunięcia;
- sprawdź skład starej powłoki oraz wymagania BHP;
- wykonaj opisane pola próbne z kontrolą parametrów;
- oceń powierzchnię po odpyleniu i wyschnięciu;
- ustal sposób zebrania medium oraz usuniętej powłoki;
- odbierz gotowość do konkretnego następnego etapu.
Prace z agregatami, sprężarką i osłonami trzeba zaplanować jak zadanie sprzętowe. W hubie Katalog maszyn można przejść do materiałów o organizacji i doborze urządzeń na placu pracy.
Najczęstsze pytania
Czy sodowanie usuwa rdzę?
Może usunąć luźne zanieczyszczenia i część produktów korozji, ale nie należy zakładać pełnego przygotowania stali bez próby. Wżery i mocno związana korozja mogą wymagać innego medium lub dodatkowej obróbki zgodnej z systemem malarskim.
Czy soda nie uszkadza drewna?
Ryzyko może być mniejsze niż przy ostrym ścierniwie, lecz nadal zależy od ciśnienia, dyszy, odległości, czasu i stanu włókien. Zbyt agresywna praca może podnieść miękkie partie drewna. Potrzebne jest pole próbne ocenione po wyschnięciu.
Czy po sodowaniu można od razu malować?
Nie zawsze. Powierzchnia może wymagać dokładnego usunięcia pozostałości, wysuszenia i dodatkowego przygotowania profilu. Warunki dalszej pracy określa producent wybranego systemu powłokowego.
Czy sodowanie nie pyli?
Pyli, a chmura zawiera także cząstki usuwanej powłoki i zabrudzeń. Trzeba zaplanować odseparowanie strefy, wentylację, ochronę operatora oraz zebranie odpadu. Mniejsza agresywność medium nie usuwa zagrożeń obróbki strumieniowej.
Jak porównać sodowanie z piaskowaniem?
Porównuj efekt na konkretnym podłożu, szybkość usuwania warstwy, zmianę faktury, ilość odpadu i wymagania następnego etapu. Najbardziej wiarygodne są sąsiadujące pola próbne wykonane według opisanych parametrów.