Szkiełkowanie aluminium służy do oczyszczania i ujednolicania powierzchni delikatniejszym strumieniem niż typowe ostre ścierniwo do stali. Nie jest jednak procesem obojętnym. Zbyt wysokie ciśnienie, długi czas pracy albo ciężkie ziarno mogą zaokrąglić krawędzie, zmienić wymiar powierzchni pasowanej i zamknąć zanieczyszczenia w miękkim metalu. Dobry efekt zaczyna się od rozpoznania stopu, istniejącej powłoki i funkcji każdej części elementu.
Inaczej przygotowuje się dekoracyjną pokrywę, inaczej obudowę przekładni, felgę lub część z kanałami olejowymi. Otwory, łożyskowania, gniazda uszczelnień i gwinty nie mogą być traktowane jak zewnętrzna ścianka. Zanim element trafi do kabiny, trzeba wskazać powierzchnie obrabiane, maskowane i całkowicie wyłączone z procesu.
Szkiełkowanie nie naprawia wżerów, pęknięć ani odkształceń. Jednolita satyna potrafi optycznie ukryć różnice, dlatego kontrolę techniczną wykonuje się przed nadaniem wykończenia. Jeżeli część pracuje pod ciśnieniem, przenosi obciążenia lub odpowiada za szczelność, zakres obróbki powinien zatwierdzić specjalista od danego podzespołu.
Stan elementu określ przed odtłuszczaniem i maskowaniem
Najpierw identyfikuje się materiał oraz poprzednie wykończenie. Odlew aluminiowy może mieć porowatą strukturę, ślady utlenienia i nasiąknięte zabrudzenia, a element obrabiany z pełnego materiału — gładkie płaszczyzny i ostre krawędzie. Anodowanie, lakier, bezbarwna powłoka i gołe aluminium reagują na strumień inaczej. Bez tej wiedzy trudno dobrać próbę i kryterium odbioru.
Element fotografuje się przed pracą. Zaznacza się pęknięcia, ubytki, wżery, zarysowania, korozję stykową i miejsca wcześniejszych napraw. Oględziny powinny objąć gwinty, przylgnie, gniazda łożysk, powierzchnie pod uszczelki oraz oznaczenia potrzebne do identyfikacji części. Szkiełkowanie może osłabić czytelność płytkich znaków, więc ich zachowanie ustala się z właścicielem.
Silny tłuszcz i olej usuwa się przed kabiną. Ścierniwo nie powinno rozprowadzać smaru po powierzchni ani zostać nim zanieczyszczone. Kanały olejowe trzeba opróżnić i oczyścić metodą odpowiednią dla podzespołu. Pozostałość środka odtłuszczającego również jest problemem, dlatego część musi wyschnąć przed maskowaniem.
Jeżeli na powierzchni pozostaje gruba powłoka, należy ustalić, czy szkiełkowanie ma ją usuwać. Kuliste medium jest cenione za łagodniejsze wykończenie, ale nie zawsze jest skutecznym narzędziem do zdejmowania odpornej farby. Długie bombardowanie jednego miejsca może bardziej zmienić podłoże niż właściwie dobrany etap usuwania powłoki.
Różnicę między przygotowaniem stali pod system malarski a pracą na aluminium pokazuje poradnik o piaskowaniu stali przed malowaniem. Nie należy kopiować z niego agresywności, profilu ani kryterium chropowatości. Cel szkiełkowania aluminium może być przede wszystkim oczyszczający i estetyczny.
| Strefa elementu | Decyzja przed procesem | Ryzyko |
|---|---|---|
| Ścianka zewnętrzna | Próba satyny i stopień oczyszczenia | Nierówny odcień lub przepracowanie |
| Gwint | Zaślepienie albo ochrona dedykowanym korkiem | Zmiana pasowania i uwięzione ziarno |
| Gniazdo łożyska | Pełne maskowanie | Zmiana wymiaru i chropowatości |
| Kanał olejowy | Zabezpieczenie oraz procedura płukania | Pozostałość ścierniwa w układzie |
| Płytkie oznaczenie | Zachowanie, dokumentacja lub pominięcie | Utrata identyfikacji części |
Maskowanie traktuj jak część procesu technologicznego
Maska musi wytrzymać uderzenie strumienia i nie odkleić się w trakcie pracy. Zwykła cienka taśma może szybko się przetrzeć, odsłaniając krawędź gniazda. Do gwintów stosuje się dopasowane korki lub śruby ochronne, o ile nie uszkodzą gwintu i można je bezpiecznie usunąć. Powierzchnie pasowane osłania się materiałem przewidzianym do obróbki strumieniowej.
Granica maskowania powinna być jednoznaczna. Strumień prowadzony bezpośrednio w krawędź może podważyć osłonę albo wybić wyraźny uskok faktury. Operator zmienia kąt i zaczyna próbę z dala od stref krytycznych. Po pierwszym krótkim przejściu sprawdza się, czy maski pozostają szczelne.
Przed zamknięciem kabiny warto sporządzić listę otworów. Element o skomplikowanej geometrii może mieć niewidoczne od zewnątrz kanały, w których ścierniwo zostanie na długo. Jeśli nie da się ich skutecznie zabezpieczyć ani później zweryfikować czystości, trzeba wybrać inną metodę lub rozebrać podzespół szerzej.
Łożyska, uszczelniacze, tworzywowe zaślepki i elementy elektryczne zwykle wymagają demontażu, a nie tylko przykrycia. Szkiełkowanie kompletnego mechanizmu zwiększa ryzyko zanieczyszczenia oraz uszkodzenia. Informacja, że urządzenie jest „nierozbieralne”, nie stanowi automatycznej zgody na obróbkę całego zespołu.
W przypadku części maszyn warto powiązać demontaż z dokumentacją i oznaczeniem przewodów. Zasady identyfikacji podzespołu opisane w poradniku pompa łopatkowa czy zębata pokazują, dlaczego tabliczki, kierunek obrotu i porty nie mogą zniknąć pod jednolitym wykończeniem.
Parametry dobierz na próbce, zaczynając od łagodnego ustawienia
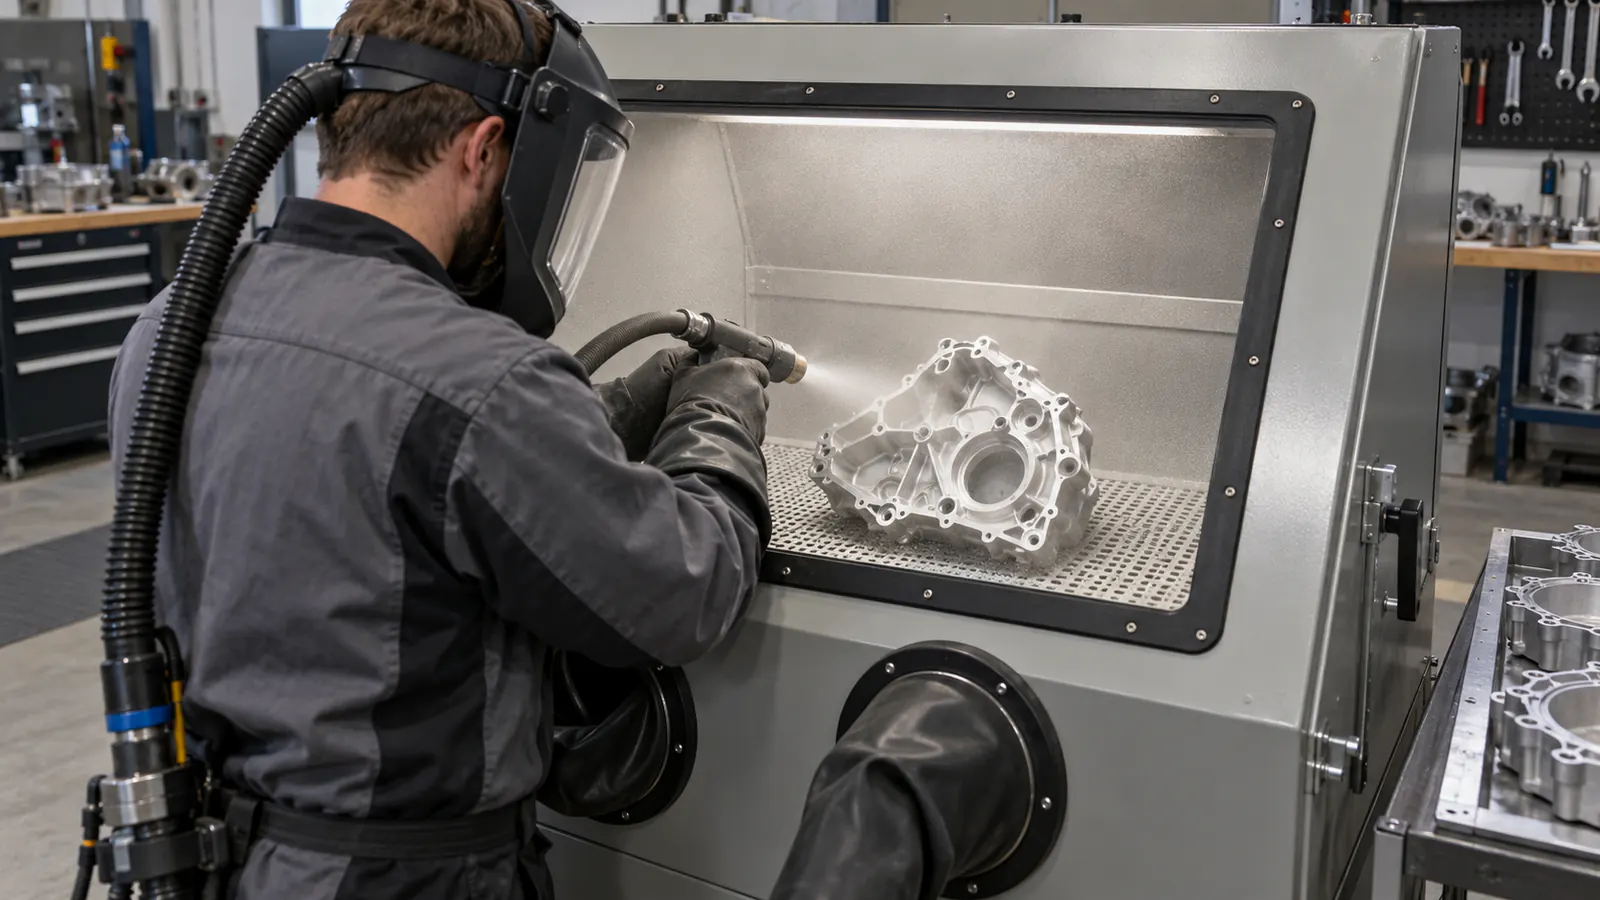
Na efekt wpływają rodzaj i wielkość medium, ciśnienie, średnica dyszy, odległość, kąt oraz prędkość prowadzenia. Zmiana jednego parametru może wymagać korekty pozostałych. Proces zaczyna się od ustawienia łagodnego dla powierzchni i krótkiej próby w mało widocznym miejscu albo na materiale o podobnym stopie i wykończeniu.
Dyszę prowadzi się równymi pasami z zachowaniem stałej odległości. Zatrzymanie strumienia w jednym punkcie tworzy jaśniejszą plamę i może lokalnie zmienić fakturę. Krawędzie, cienkie żebra oraz narożniki wymagają mniejszej ekspozycji niż szeroka ścianka. Nie należy próbować usuwać głębokiej wady przez wielokrotne obrabianie jednego miejsca.
Medium musi być czyste i przeznaczone do procesu. Zanieczyszczenie drobinami stali lub ostrym ścierniwem zmienia wykończenie i może wprowadzić obce cząstki. Kabinę, przewody oraz odzysk kontroluje się przed serią elementów aluminiowych. Jeżeli wcześniej obrabiano inny materiał, sama wymiana części zasypu może nie wystarczyć.
Praktyczny opis szkiełkowania i czyszczenia aluminium pomaga rozróżnić zastosowanie tego procesu od agresywnego piaskowania. Przy części technicznej parametry oraz zakres nadal powinny wynikać z próby i wymagań właściciela podzespołu.
Próbkę ocenia się po dokładnym usunięciu pyłu, w stałym świetle i po ostygnięciu części. W trakcie pracy powierzchnia może wydawać się jaśniejsza przez osad. Zatwierdza się nie tylko kolor, lecz także zachowanie krawędzi, odczyt oznaczeń i brak zmian na styku z maską.
Po obróbce usuń medium z każdej wnęki i kanału
Największe ryzyko funkcjonalne często pojawia się po uzyskaniu ładnej powierzchni. Drobne kulki mogą pozostać w otworze ślepym, rowku, kanale olejowym albo za przegrodą. Przed zdjęciem masek usuwa się luźne medium z zewnątrz, aby nie wsypać go do chronionych stref. Następnie osłony demontuje się w kontrolowanej kolejności.
Czyszczenie końcowe dobiera się do części. Może obejmować odmuch, płukanie odpowiednim środkiem, pracę w myjce i kontrolę białym czyściwem, ale procedura musi być zgodna z późniejszym zastosowaniem. Część układu olejowego wymaga wyższego standardu czystości niż dekoracyjny uchwyt. Nie wystarczy potrząsnąć elementem i uznać, że ziarno wypadło.
Sprężonego powietrza używa się w bezpiecznej strefie, z ochroną oczu i dróg oddechowych. Strumień nie powinien rozrzucać medium po czystym warsztacie. Każdy kanał trzeba przedmuchać w obu kierunkach, jeśli konstrukcja na to pozwala, a wynik potwierdzić metodą ustaloną dla podzespołu.
Po myciu aluminium należy wysuszyć bez pozostawienia osadu. Środek czyszczący nie może wchodzić w niepożądaną reakcję ze stopem. Jeżeli powierzchnia ma być później lakierowana, anodowana lub zabezpieczana, czas między etapami i wymagany stan podłoża określa wykonawca następnej powłoki.
Podobnie jak przy polerowaniu stali nierdzewnej, czyste narzędzia i oddzielenie materiałów zapobiegają wtórnemu zanieczyszczeniu. Satynowa powierzchnia nie jest dowodem czystości technicznej; trzeba ją potwierdzić przed montażem.
Odbiór oddziel wygląd od wymiaru i czystości technicznej
Wygląd ocenia się w rozproszonym i bocznym świetle, porównując powierzchnię z zatwierdzoną próbą. Szuka się pasów po dyszy, ciemnych pól, przepracowanych krawędzi i miejsc o innej chropowatości. Elementy z jednego zestawu powinny być oglądane razem, ponieważ nawet poprawne pojedyncze części mogą różnić się odcieniem.
Kontrola wymiarowa obejmuje powierzchnie przylegania, gniazda i gwinty, jeśli istniało ryzyko ich naruszenia. Maskę zdejmuje się ostrożnie, a linię graniczną ogląda w powiększeniu. Zadzior, wbite medium lub uszkodzenie gwintu usuwa się zgodnie z procedurą naprawy, nie przez kolejne przypadkowe szlifowanie.
Czystość kanałów potwierdza się przed włożeniem łożysk i uszczelnień. Jeżeli element ma wrócić do układu hydraulicznego, pozostawione ziarno może uszkodzić precyzyjne pary i zawory. Montaż należy prowadzić na czystym stanowisku, z nowymi materiałami eksploatacyjnymi wymaganymi przez dokumentację urządzenia.
- udokumentuj stan, stop i funkcję elementu przed obróbką;
- zdemontuj części wrażliwe i zamaskuj powierzchnie pasowane;
- wykonaj próbę łagodnymi parametrami;
- prowadź dyszę równymi pasami bez zatrzymania na krawędziach;
- usuń medium przed i po zdjęciu masek;
- odbierz osobno wygląd, wymiar oraz czystość kanałów.
Jeżeli element jest częścią większej maszyny, warto zachować zdjęcia, protokół czyszczenia i oznaczenie użytego medium. Takie dane ułatwią diagnostykę oraz kolejną renowację. Szerszy kontekst doboru i serwisu podzespołów znajduje się w katalogu maszyn.
Najczęstsze pytania
Czy szkiełkowanie usuwa farbę z aluminium?
Może usuwać część powłok, ale kuliste medium nie zawsze jest najlepszym narzędziem do grubej lub odpornej farby. Długie obrabianie jednego miejsca może zmienić aluminium. Metodę usunięcia powłoki trzeba dobrać osobno i potwierdzić próbą.
Czy można szkiełkować gwinty i gniazda łożysk?
Zwykle powinny być skutecznie zamaskowane. Zmiana chropowatości lub wymiaru może pogorszyć pasowanie, a pozostawione medium uszkodzić mechanizm. Zakres ochrony ustala się przed procesem na podstawie funkcji części.
Dlaczego po szkiełkowaniu pojawiają się jaśniejsze plamy?
Przyczyną bywa zatrzymanie dyszy, różna odległość, nierównomierne odtłuszczenie, zanieczyszczone medium albo różnice materiału. Nie należy wyrównywać plamy przez długie obrabianie bez rozpoznania przyczyny.
Czy szkiełkowany element trzeba jeszcze zabezpieczyć?
Zależy od stopu, środowiska i dalszego zastosowania. Jeżeli przewidziano lakierowanie, anodowanie lub inne zabezpieczenie, przygotowanie i czas między etapami określa wykonawca systemu. Sam równy wygląd nie jest ochroną dla każdego środowiska.
Jak sprawdzić, czy w kanałach nie zostało ścierniwo?
Potrzebna jest procedura adekwatna do elementu: kontrolowany odmuch, płukanie, inspekcja kanałów i potwierdzenie czystości. Części układów olejowych wymagają szczególnej staranności. Samo potrząśnięcie podzespołem nie daje pewności.